 1 / 3
Datos clave
- Sólidos en volumen
- 78 %
- Rendimiento teórico
- 5,2 m²/L
- Espesor seco
- 150 µm
- Relación de mezcla
- 4:1
- Secado al tacto
- 48 min
- Repintado mínimo
- 4 h
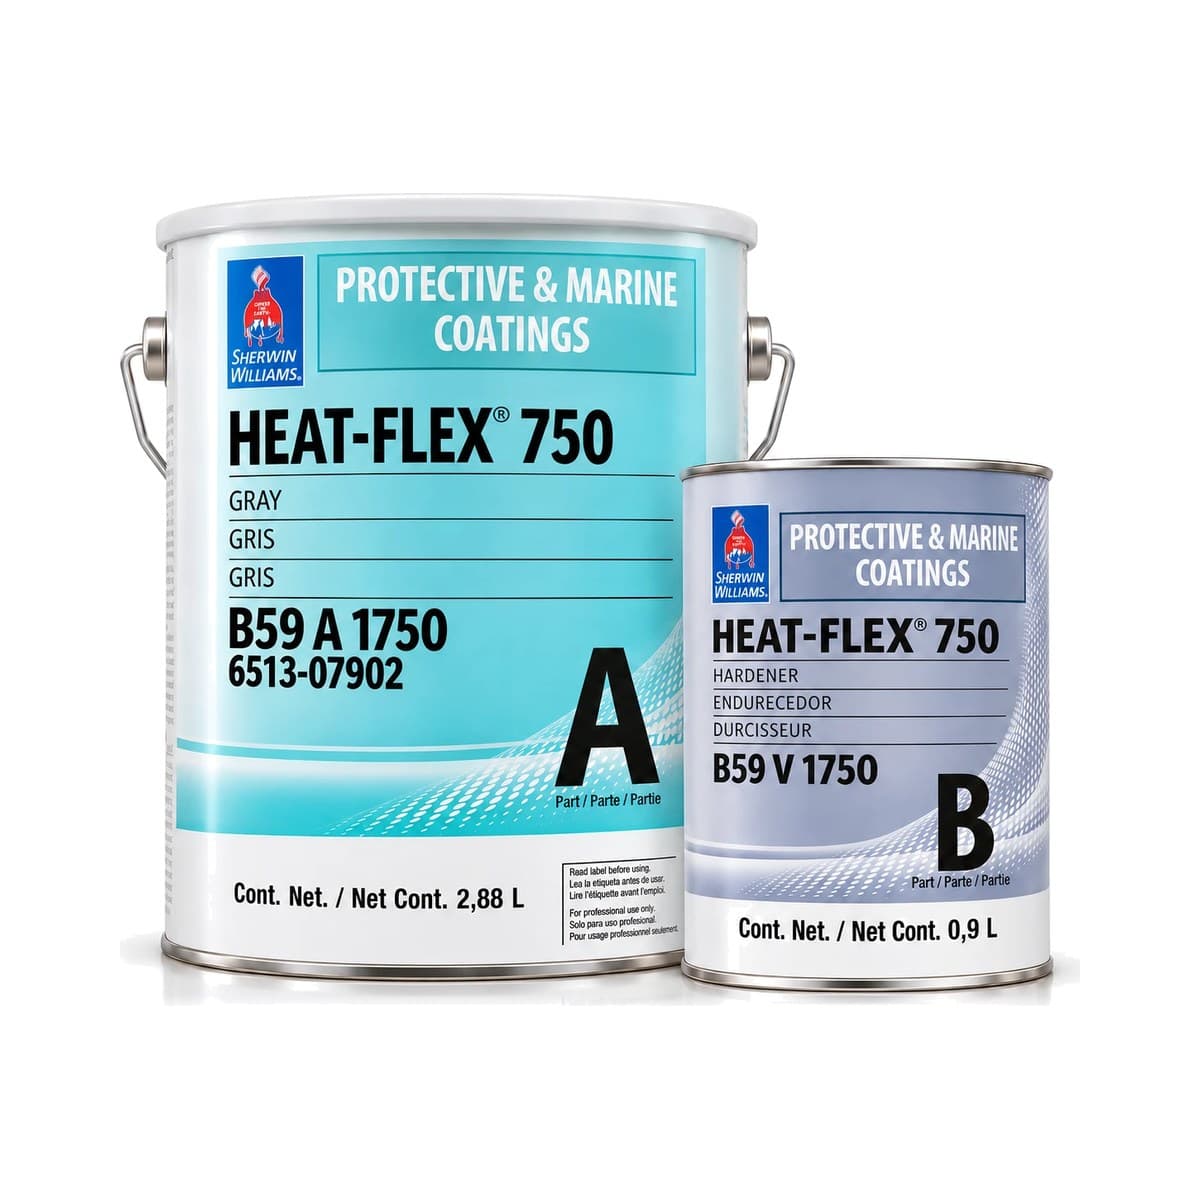
Heat-Flex 750 [204ºC]
Incluye Parte A gris B59A1750 (2,88 L) y Parte B endurecedor B59V1750 (0,9 L)
En stock
$ 276.382,80+ IVA
$ 73.117,14 /litro + IVAFinal con IVA $ 334.423,19
Descuentos por volumen. Agregá los productos a tu pedido y ahí ves el descuento que te corresponde según el total.
Presentación3,78 Litros
ColorGris
Datos clave
- Sólidos en volumen
- 78 %
- Rendimiento teórico
- 5,2 m²/L
- Espesor seco
- 150 µm
- Relación de mezcla
- 4:1
- Secado al tacto
- 48 min
- Repintado mínimo
- 4 h
Envío a todo el país
Coordinamos entrega o retiro en planta según el volumen de tu pedido.
Asesoramiento técnico
Te ayudamos a elegir el esquema de pintura adecuado según tu proyecto.
Heat-Flex 750 de Sherwin-Williams es un epoxi amida alquilada de altos sólidos, con óxido de hierro micáceo, que combina protección anticorrosiva y resistencia a la temperatura. Protege cañerías, válvulas y recipientes de -196 °C a 204 °C, con picos de hasta 232 °C.
Lo que lo distingue
- Servicio continuo de -196 °C a 204 °C, con picos de hasta 232 °C.
- Sirve sobre acero al carbono e inoxidable, en ambientes con aislación, sin aislación y criogénicos.
- El óxido de hierro micáceo mejora la retención en bordes, la tolerancia a sobreespesores y la protección anticorrosiva, y reduce la permeación de humedad.
- Ensayado según ISO 19277 (Houston pipe test CUI 3) e ISO 12944 CX.
Usos recomendados
Protección externa de cañerías de proceso, válvulas y recipientes.
Datos del producto
Kit 3,78 L: Parte A gris (2,88 L) + Parte B endurecedor (0,9 L)
Color Gris (la ficha lista también gris oscuro)
Acabado Mate
Sólidos en volumen 78 ± 3%
Relación de mezcla 4:1 en volumen
VOC < 250 g/L
Peso específico 2,08 kg/L, mezclado
Punto de inflamación Parte A 41 °C, Parte B 43 °C
Vida útil en envase 12 meses sin abrir, entre 4,5 °C y 38 °C
Espesor y rendimiento
| Mínimo | Máximo | |
|---|---|---|
| Espesor húmedo | 125 µm | 325 µm |
| Espesor seco | 100 µm | 250 µm |
| Rendimiento | 7,8 m²/L | 3,1 m²/L |
Rendimiento teórico: 30,7 m²/L a 25 micrones secos. Sistema recomendado sobre acero o inoxidable: 2 manos de 125 a 250 micrones.
Tiempos de secado
| 15 °C | 23 °C | 35 °C | |
|---|---|---|---|
| Al tacto | 1,25 h | 45 min | 30 min |
| Manipulación | 10 h | 6 h | 3 h |
| Repintado mínimo | 6 h | 4 h | 2 h |
| Repintado máximo | 7 días | 7 días | 7 días |
| Vida útil de la mezcla | 2,5 h | 1,5 h | 1 h |
Sin tiempo de inducción. Si se supera el repintado máximo, lijar antes de la mano siguiente.
Preparación de superficie
Superficie limpia, seca y sin contaminación; aceites y grasas según SSPC-SP1.
- Hierro y acero
- SSPC-SP10/NACE 2, perfil de 50 a 75 micrones.
- Acero inoxidable
- SSPC-SP17, perfil de 50 micrones.
Aplicación
- Airless
- Mínimo 151 bar, pico 0,015" a 0,019".
- Soplete convencional
- Atomización 3,4 bar, fluido 0,3 bar, dilución hasta 10%.
- Pincel y rodillo
- Pincel de cerda natural, rodillo tejido de 3/8" con centro resistente al solvente, dilución hasta 10%. Puede hacer falta más de una mano para llegar al espesor.
- Diluyente y limpieza
- High Solids Compliant Thinner #1 - Fast. Donde la norma lo permita (más de 250 g/L), también MEK.
Condiciones
Aire y material de 5 °C a 49 °C; superficie de 5 °C a 100 °C; al menos 2,8 °C sobre el punto de rocío; humedad relativa máxima 90%. Reforzar con pre-capa grietas, soldaduras y aristas. No entintar.