 1 / 3
Datos clave
- Sólidos en volumen
- 23 %
- Rendimiento teórico
- 9,2 m²/L
- Espesor seco
- 25 µm
- Relación de mezcla
- 15,36:1
- Repintado mínimo
- 6 h
- Vida útil de mezcla
- 480 min
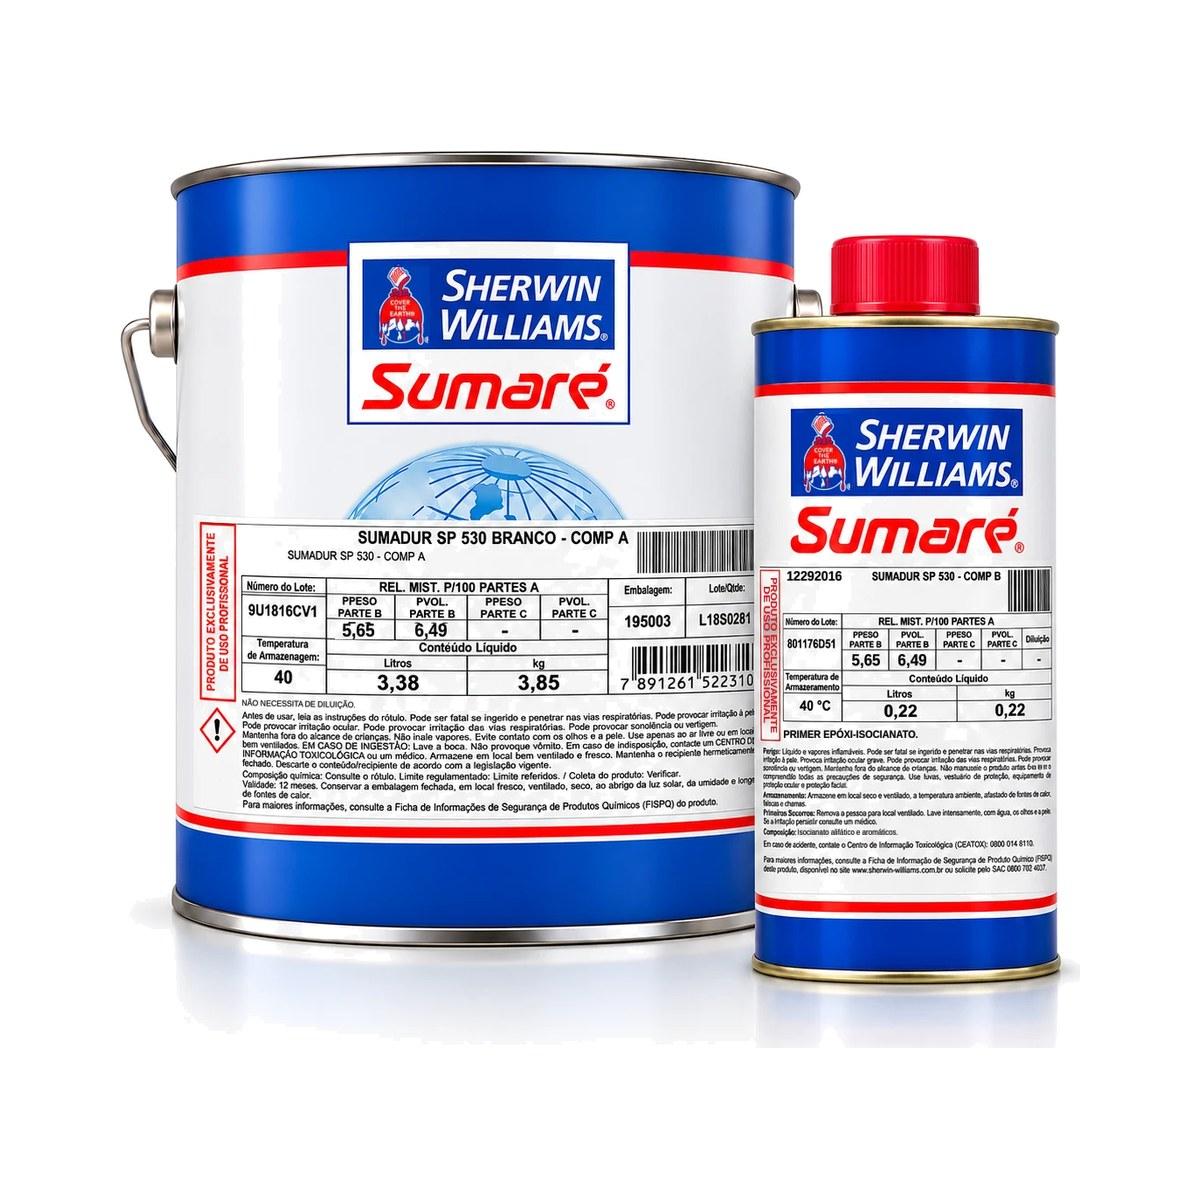
Sumadur SP 530
Incluye Base (3,38 L) y Catalizador (0,22 L)
En stock
$ 190.189,80+ IVA
$ 52.830,50 /litro + IVAFinal con IVA $ 230.129,66
Descuentos por volumen. Agregá los productos a tu pedido y ahí ves el descuento que te corresponde según el total.
Presentación3,6 Litros
ColorBlanco
Datos clave
- Sólidos en volumen
- 23 %
- Rendimiento teórico
- 9,2 m²/L
- Espesor seco
- 25 µm
- Relación de mezcla
- 15,36:1
- Repintado mínimo
- 6 h
- Vida útil de mezcla
- 480 min
Envío a todo el país
Coordinamos entrega o retiro en planta según el volumen de tu pedido.
Asesoramiento técnico
Te ayudamos a elegir el esquema de pintura adecuado según tu proyecto.
Sumadur SP 530 de Sherwin Williams es una imprimación epoxi modificada bicomponente, de alta capacidad de anclaje, para acero galvanizado y otras superficies metálicas no ferrosas.
Uso recomendado
Imprimación de adherencia sobre acero galvanizado y otras superficies metálicas no ferrosas, como aluminio, cobre, latón y acero inoxidable. También puede usarse sobre hierro fundido. Acepta una amplia gama de productos de recubrimiento, especialmente epóxicos y poliuretánicos bicomponentes.
No se recomienda aplicarla sobre pinturas viejas, en servicio de inmersión ni en exposición directa sin el debido recubrimiento.
Datos del producto
Kit 3,6 L: Parte A (3,38 L) + Parte B (0,22 L)
Color Blanco
Acabado Mate
Sólidos en volumen 23 ± 2%
Relación de mezcla 15,36:1 en volumen
Peso específico 1,127 ± 0,02 g/cm³
Espesor seco recomendado 25 micrones
Rendimiento teórico 9,2 m²/L a 25 micrones secos
Resistencia a la temperatura 120 °C continuo; 150 °C discontinuo
Vida útil de la mezcla 8 horas a 25 °C
Almacenamiento Parte A 36 meses, Parte B 6 meses, envase cerrado, en lugar seco y ventilado, entre 10 °C y 40 °C
Preparación de superficie
Metales no ferrosos y galvanizado electrolítico
Lavar con paños limpios embebidos en Diluyente N° 10 o con solución detergente industrial. Lijar suavemente y lavar nuevamente con Diluyente N° 10.
Galvanizado en caliente
Por vía seca: chorro abrasivo liviano tipo brush-off, SSPC-SP7. Por vía húmeda: lavado con Preparador de Superficies 903, dejar actuar 10 minutos y enjuagar con abundante agua dulce. Una vez seco, limpiar con paños embebidos en Diluyente N° 10.
Aplicación
- Equipos
- Airless: 1800 a 2000 psi, manguera 1/4", pico 0,013" a 0,015", filtro malla 60.
Pistola convencional, pincel y rodillo: recomendados. - Diluyente
- No necesita dilución. Limpieza de equipos con Diluyente N° 908.
- Condiciones
- Ambiente de 10 °C a 40 °C, humedad relativa máxima 85%. Superficie de 5 °C a 50 °C y al menos 3 °C sobre el punto de rocío. Material de 5 °C a 35 °C.
Secado y repintado
| 16 °C | 25 °C | 32 °C | |
|---|---|---|---|
| Manipulación | 45 min | 30 min | 20 min |
| Repintado mínimo | 8 h | 6 h | 4 h |
| Repintado máximo | 5 días | 4 días | 24 h |
| Curado final | 72 h | 36 h | 24 h |
Para otras condiciones, consultanos.