 1 / 3
Datos clave
- Sólidos en volumen
- 58 %
- Rendimiento teórico
- 14,5 m²/L
- Espesor seco
- 40 µm
- Relación de mezcla
- 2,8 L A : 0,8 L B (4:1 en volumen)
- Secado al tacto
- 3 h
- Repintado mínimo
- 3 h
Sumazinc 276
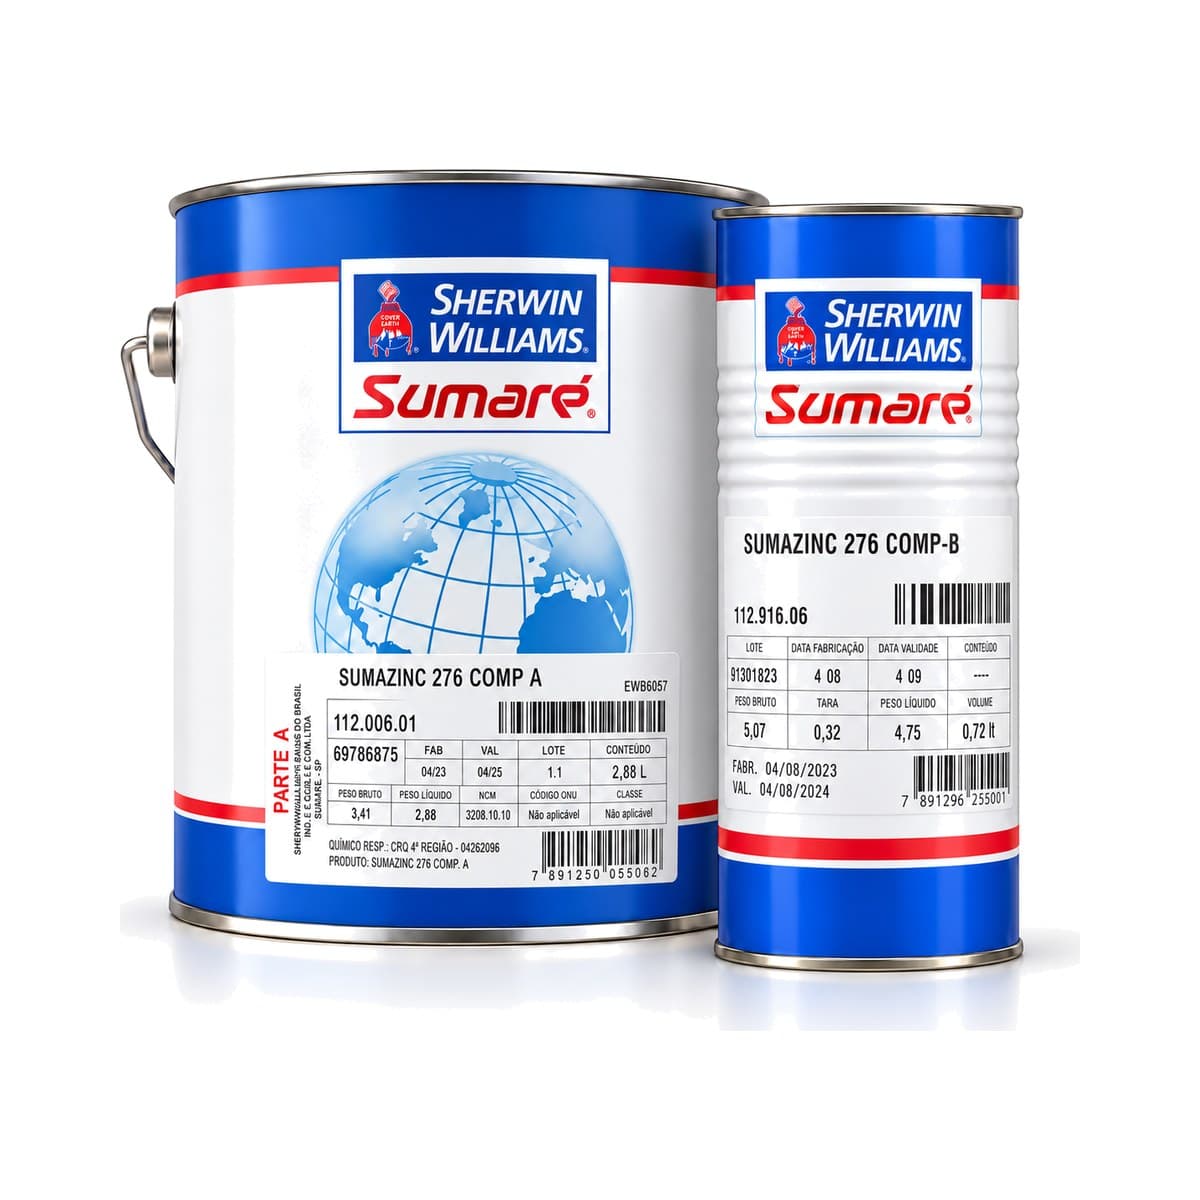
Incluye Parte A (2,88 L) + Parte B (0,72 L)
En stock
$ 331.063,20+ IVA
$ 91.962,00 /litro + IVAFinal con IVA $ 400.586,47
Descuentos por volumen. Agregá los productos a tu pedido y ahí ves el descuento que te corresponde según el total.
ColorGris Verdoso
Datos clave
- Sólidos en volumen
- 58 %
- Rendimiento teórico
- 14,5 m²/L
- Espesor seco
- 40 µm
- Relación de mezcla
- 2,8 L A : 0,8 L B (4:1 en volumen)
- Secado al tacto
- 3 h
- Repintado mínimo
- 3 h
Envío a todo el país
Coordinamos entrega o retiro en planta según el volumen de tu pedido.
Asesoramiento técnico
Te ayudamos a elegir el esquema de pintura adecuado según tu proyecto.
Sumazinc 276 de Sherwin-Williams es un anticorrosivo epoxi rico en zinc, curado con poliamida, de dos componentes. Cumple la norma SSPC-Paint 20 (primers orgánicos ricos en zinc) y es un primer de secado rápido para esquemas anticorrosivos en ambientes agresivos.
Uso recomendado
Imprimación para acero al carbono arenado en:
- Industrias petroquímicas
- Puentes y estructuras de puertos
- Buques, barcos y barcazas
- Industria del papel y celulosa
- Exterior de tuberías en zonas marítimas
- Estructuras y equipamiento expuestos en ambientes marítimos
Datos del producto
Kit 3,6 L: Parte A (2,88 L) + Parte B (0,72 L)
Código Comp. A 80276.00 / Comp. B 89276.00
Color Gris verdoso
Acabado Mate
Sólidos en volumen 58 ± 2%
Sólidos en peso 81 ± 2%
Peso específico 2,22 ± 0,07 g/cm³
Espesor seco por capa 30 a 51 micrones (húmedo 64 a 107)
Vida útil de la mezcla 4 horas
Almacenamiento 12 meses sin abrir, entre 10 °C y 40 °C
Preparación de superficie
La superficie debe estar limpia, seca y firme, sin aceites, polvo, grasas, óxido ni material extraño.
- Aceros nuevos
- Chorro abrasivo a metal blanco, SSPC-SP5 / Sa 3. Perfil de rugosidad 25 a 75 micrones.
- Aceros viejos
- Chorro abrasivo grado comercial, SSPC-SP6 / Sa 2. Perfil de rugosidad 25 a 50 micrones.
- Retoques
- Limpieza mecánica minuciosa, SSPC-SP3 / St 3.
Aplicación
Mezcla
Agitar cada envase por separado y mezclar ambos componentes con agitación mecánica continua hasta obtener una mezcla homogénea y sin grumos. Filtrar por malla 60. Para menos de un galón: 4 partes de A por 1 de B, en volumen. Esperar 15 minutos antes de aplicar. Agregar el diluyente recién con la mezcla terminada.
Diluyente
Disolvente Epoxi S, 10 a 20% en volumen. Limpieza de equipos con Disolvente Epoxi S.
Equipos
Airless: 2500 a 3000 psi, pico 0,017" a 0,019", filtro malla 60.
Convencional: con tanque con agitador, para evitar que el zinc sedimente.
Pincel: solo para retoques. Rodillo: no recomendado.
Condiciones
Ambiente de 10 °C a 40 °C; superficie de 5 °C a 50 °C y al menos 3 °C sobre el punto de rocío. Humedad relativa máxima 85%.
Secado y repintado
| 16 °C | 25 °C | 32 °C | |
|---|---|---|---|
| Al tacto | 6 h | 3 h | 2 h |
| Manipulación | 90 min | 60 min | 40 min |
| Repintado mínimo | 6 h | 3 h | 2 h |
| Repintado máximo | 30 días | 30 días | 30 días |
| Curado final | 10 días | 7 días | 7 días |